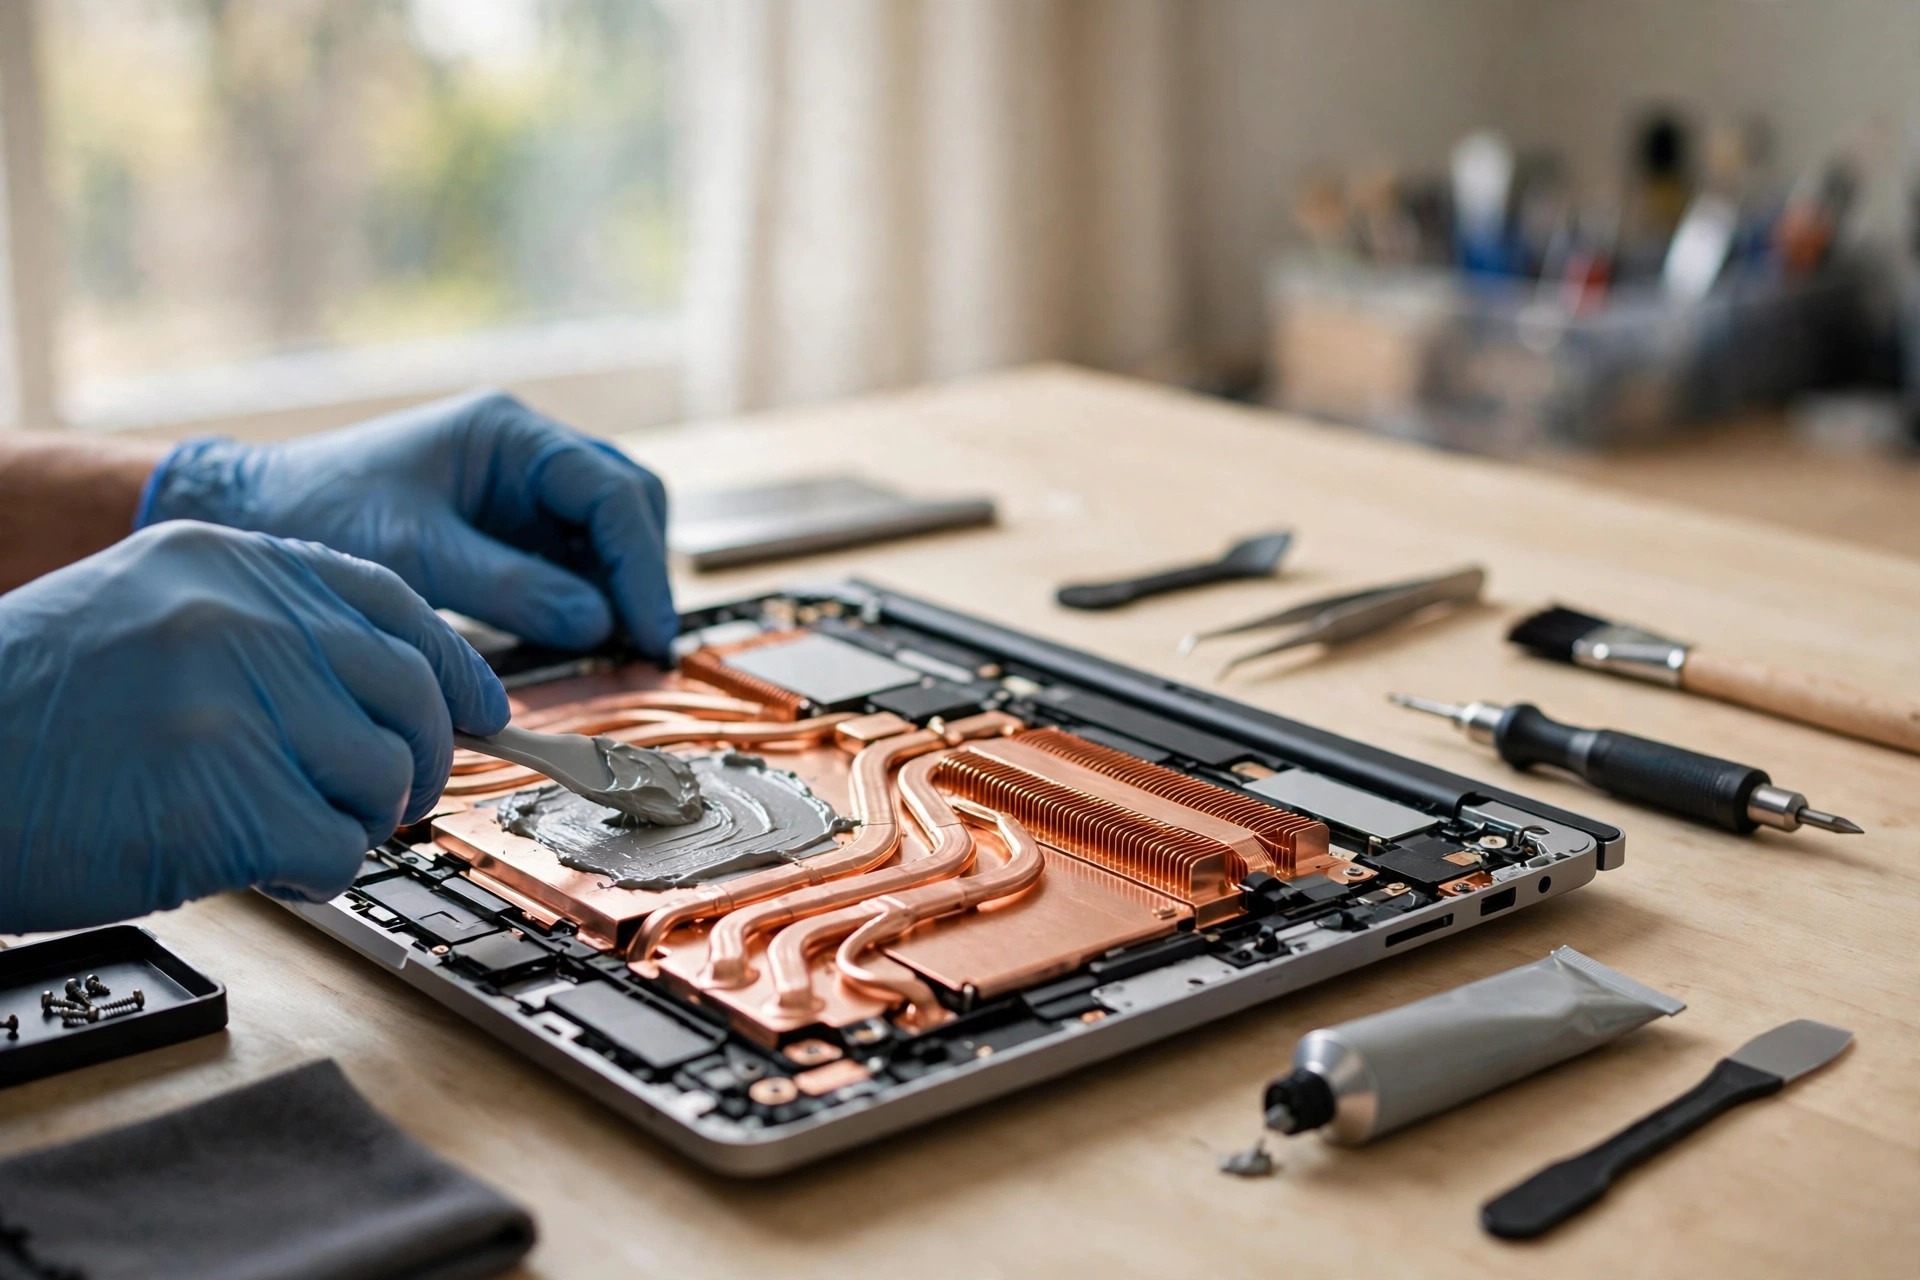
筆電愈用愈熱、風扇愈轉愈密,但清塵之後仍然未見改善,問題未必在風扇,也未必在熱管。很多時,真正出事的是一層薄到肉眼幾乎看不見的材料:導熱介面材料(Thermal Interface Material,簡稱 TIM)。本文只講 TIM 層本身,包括散熱膏、液態金屬、相變材料、導熱墊、石墨片、塗佈方法、貼合厚度與接觸壓力。風扇馬達、風扇控制、溫度感測器與散熱模組本體只作對照,不會展開;主板供電亦不在本文範圍。請勿自行拆機處理 TIM 層,內部檢查應交由專業人員處理;讀者可以做的,是外在觀察、溫度記錄與症狀描述。
TIM 層做什麼,失效發生在哪一層
晶片表面與散熱器底面在微觀上都不是完全平整,兩面直接貼合時,真正接觸的只是高點,其餘空隙充滿空氣,而空氣是極差的導熱體。TIM 的任務就是填補這些微觀空隙,把空氣換成導熱較好的材料,從而降低介面熱阻。Intel 的官方說明指出,TIM 的作用正是填補散熱器與晶片之間天然存在的微觀表面缺陷與空隙;AMD 的指引亦把 TIM 的角色歸納為材料導熱能力、導電性、擴散特性、長期穩定性與可靠性、易用性,以及散熱器經 TIM 施加於封裝的壓力。
因此 TIM 失效不是籠統的「支膏變差」,而是發生在三個位置的其中一處或多處:
| 失效位置 | 發生什麼事 | 現場線索 |
|---|---|---|
| 晶片與 TIM 介面 | TIM 未能潤濕晶片表面,或因氧化膜、污染、舊料殘留而未能貼合,出現空隙 | 換新膏後短時間內又打回原形 |
| TIM 本體,即 bondline 內部 | 載體流失、填料分離、龜裂、空洞,令層內熱阻上升 | 同一負載下溫度曲線整體上移 |
| TIM 與散熱器介面 | TIM 被擠出、遷移,或因壓力分佈不均而在邊緣先失效,中央熱點失去覆蓋 | 溫度時好時壞,熱點漂移不定 |
乾化:載體流失,填料失去支撐
散熱膏一般是導熱填料懸浮於載體的結構,填料可以是氧化鋁、氧化鋅、氮化硼等陶瓷或碳系微粒,載體則是矽油或合成油。乾化不是膏體整個蒸發,而是載體與填料的比例關係被破壞。Electronics Cooling 的散熱膏可靠性研究對乾化有一個精確定義:乾化源於填料在高溫下與聚合物基質分離,聚合物基質傾向優先流出介面,令介面內的散熱膏變乾,現場熱阻因而上升。
| 乾化階段 | 膏體狀態 | 溫度表現 |
|---|---|---|
| 初期 | 載體開始流失或遷移,膏體黏度上升,填料骨架仍勉強維持接觸 | 只在高負載尾段輕微上升 |
| 中期 | 填料之間失去載體支撐,層內出現微空隙,熱阻上升 | 同一負載下溫度曲線整體上移,降頻提早出現 |
| 後期 | 膏體變成粉狀、硬塊或碎屑狀,失去再流動填補空隙的能力 | 中央熱點接觸最先惡化,溫度不規則跳動 |
| 乾化與油分離的分別 | 外觀 | 機制 | 後果 |
|---|---|---|---|
| 乾化 | 整體變乾變硬,呈粉狀或硬塊 | 載體流失,填料骨架失去支撐 | 層內空隙增加,熱阻上升 |
| 油分離 | 邊緣出現油光,中心殘留物變硬 | 低分子量油分由增稠結構中滲出 | 同一介面一處油亮、一處粉化,熱阻不均勻 |
| 兩者並存 | 油膜與粉塊並存 | 分離與流失同時進行 | 局部高熱阻區,溫度漂移而非跳升 |
泵出效應:每一次溫度循環都推少少
不少用家會問:什麼是泵出效應?泵出效應是指低黏度材料在一段時間後,似乎從兩面之間滲出或遷移。成因是溫度變化帶來的反覆機械應力:兩面以不同速率膨脹收縮,令材料受應力並產生分離。AMD 的指引亦用同一語言描述:低質素化合物會隨時間硬化或漏出,導致過熱或裝置提早失效;而黏度較高的散熱膏在裸晶裝置上通常較能抵抗泵出。
不少用家會問:泵出效應和乾化有什麼分別?泵出是材料位置改變,乾化是材料組成改變,兩者經常互相加速:泵出令中央變薄,剩餘填料更容易失去載體;乾化令膏體失去流動再分佈能力,泵出造成的空隙無法自行修復。維修判斷上若只講其中一種,都會漏掉另一半機制。
| 泵出四個階段 | 發生什麼事 | 結果 |
|---|---|---|
| 升溫階段 | 晶片、散熱器底座、扣具以不同熱膨脹係數膨脹,介面出現微觀剪切力與壓力梯度,膏體變軟、黏度下降 | 膏體更容易在壓力下橫向流動 |
| 降溫階段 | 各材料收縮不同步,膏體被拉扯與擠壓,黏彈性材料嘗試回復原形 | 層厚進一步改變 |
| 重複累積 | 每一次升降溫循環都把少量膏體由中央高壓、高溫區推向邊緣低壓區 | 中央逐漸變薄,邊緣堆積的膏體對散熱幾乎無用 |
| 臨界點 | 中央出現覆蓋不足的區域,空氣或空隙重新進入介面 | 局部熱阻急升,溫度曲線出現不穩定與熱點漂移 |
| 加速泵出的條件 | 機制 | 筆電特別相關的原因 |
|---|---|---|
| 低黏度配方 | 流動阻力低,剪切下更容易被推出 | 輕薄機散熱器輕、扣具行程短 |
| 溫度循環幅度大且頻繁 | 每次循環都產生剪切位移 | 長時間高負載與關機、閒置之間反覆切換 |
| bondline 過厚 | 層愈厚,剪切位移的絕對量愈大 | 扣具壓力受制於避免壓裂裸晶的上限 |
| 接觸壓力分佈不均 | 中央壓力最高、熱點溫度波動最大 | 底座或晶片表面不平整會放大局部差異 |
| 表面不平整或彎曲 | 局部壓力與層厚不一 | 泵出由最薄弱的邊緣先開始 |
龜裂:乾化走到後期的結構結果
龜裂是乾化與相分離走到後期的結構結果,而非獨立的化學反應。當載體流失到某一程度,填料骨架失去黏結劑的連續支撐,膏層在反覆膨脹收縮下不再能以連續薄膜方式跟隨兩面變形,便會出現裂紋與碎塊。
| 裂紋來源 | 形成方式 | 診斷意義 |
|---|---|---|
| 收縮裂紋 | 載體流失令體積收縮,膏層內部拉應力超過黏結強度 | 出現網狀或放射狀裂紋,裂紋本身就是空氣通道 |
| 剪切裂紋 | 兩面膨脹係數不同,介面剪切反覆作用於已硬化的膏層 | 裂紋沿剪切方向擴展,溫度表現時好時壞 |
| 邊緣剝離裂紋 | 泵出令邊緣先變薄或堆積不均,邊緣與中央的厚度差造成應力集中 | 裂紋由邊緣向中央延伸,熱點隨溫度與扣具微變形而改變 |
相分離與滲油:油與粉分道揚鑣
相分離是指填料與載體分道揚鑣:油性載體聚集成亮膜或向外滲出,填料則聚集成粉狀或乾塊。ARCTIC 亦把不滲油列為與不乾化並列的長期性能指標。
| 相分離觸發條件 | 機制 | 備註 |
|---|---|---|
| 長期高溫 | 加速載體揮發與遷移,削弱填料表面的包覆 | 影響程度視乎配方而定 |
| 高濕度 | 研究指出高濕度可改變散熱膏層熱阻 | 方向與幅度因填料與樹脂系統而異,不能一概而論 |
| 配方不匹配 | 填料粒徑、表面處理與載體黏度不協調 | 長期循環下更容易分層 |
| 壓力與剪切 | 泵出過程本身會優先輸送黏結劑 | 中央剩餘部分的填料比例異常升高,加速分離 |
氧化與表面劣化:換新膏也可能即刻打回原形
氧化在 TIM 失效中有兩個層次,必須分開講。
| 氧化層次 | 發生位置 | 影響 |
|---|---|---|
| TIM 本身與填料的氧化 | 膏體內部,部分金屬填料與載體在長期高溫與水分作用下發生化學變化 | 膏體結構改變、體積變化或熱阻上升,肉眼未必可見 |
| 接觸表面的氧化膜 | 銅、鋁、鍍鎳銅等基材表面形成的氧化層 | 改變表面能量、降低潤濕性,令散熱膏無法完全貼合表面,介面內殘留空隙 |
七類 TIM 材料對比:數字不能跨品牌直接排名
下表所有數值均為廠方標稱值,並非本篇實測值;不同廠方測試方法不同,不宜直接跨品牌排名。同一數值在不同測試條件下不可直接比較,例如不少量測指出,傳統膏體在實際薄層、實際壓力與溫度下的有效導熱係數,往往低於包裝上的標稱體導熱係數,原因在於介面接觸熱阻佔了很大比重。
| 類別 | 形態與填料 | 廠方標稱導熱係數 | 導電性 | 耐久性傾向 | 適用情境 | 禁忌與風險 |
|---|---|---|---|---|---|---|
| 傳統矽脂膏 | 矽油載體加氧化鋁、氧化鋅等金屬氧化物填料 | 一般為低至中段,常見標稱約 1 至 6 W/m·K | 一般為電絕緣,須以個別產品數據表為準 | 中等,長期熱循環下可出現油分離與泵出 | 文書機、一般筆電的穩妥通用選擇 | 過厚塗層反而增加熱阻 |
| 碳基膏 | 矽凝膠或矽油載體加碳微粒 | 廠方標稱差異極大,須對回個別數據表 | 以 ARCTIC MX-6 官方說明為例,不導電 | 相對較佳,高黏度與低滲出設計針對長期穩定 | 遊戲機、文書機的平衡選擇 | 高黏度膏體較難依靠刮平得到均勻薄層 |
| 金屬氧化物高性能膏 | 矽油載體加納米氧化鋁、氧化鋅填料 | Thermal Grizzly Kryonaut 舊版數據表標稱 12.5 W/m·K,Kryonaut Extreme 舊版標稱 14.2 W/m·K | 廠方標示為不導電 | 初期性能較佳,但部分評測指出熱循環後性能可回落 | 高功耗遊戲機、對初期溫度較敏感的機種 | 高性能不等於高耐久,兩者須分開評價 |
| 液態金屬 | 鎵銦錫合金,室溫下呈液態 | Thermal Grizzly 現行官方頁面自 2020 年底起不再公布通用 W/m·K 數值,本篇因此不以舊數字作現行標稱 | 導電,廠方頁面以粗體警示導電與切勿接觸鋁 | 金屬本身不乾化,但有合金化、遷移與泵出問題 | 只適用於已確認為銅或鎳鍍銅底座,且有完整圍欄與絕緣防護的設計 | 絕對禁忌見下節 |
| 相變材料 | 聚合物相變系統加導熱填料,室溫為固態薄片 | Honeywell PTM7950 廠方或經銷商刊載數據為 8.5 W/m·K | 一般為不導電,須以個別產品數據表為準 | 較抗泵出與乾化 | 遊戲機、超薄機、希望減少重塗次數的機種 | 從未達到相變溫度的低功耗情境,成型不完整 |
| 矽膠導熱墊 | 矽膠基體加陶瓷或氮化硼等填料,預成型片材 | 視等級而定,常見廠方標稱約 1 至 12 W/m·K | 一般為電絕緣,須以個別數據表為準 | 較穩定、不乾化、不泵出,但可永久壓縮變形 | 記憶體、供電元件、晶片組等有較大間隙、高度不一的元件 | 絕對禁忌是以錯誤厚度取代原廠墊片 |
| 石墨片 | 熱解石墨或柔性石墨薄片,層狀碳結構 | 面內導熱係數可達數百至逾千 W/m·K 級別,但穿透厚度方向則低得多,常低於 20 W/m·K | 導電 | 不乾化、不泵出,長期穩定性較佳 | 希望減少重塗、追求長期穩定的文書機或特定超薄設計 | 邊緣破損、有碎屑的片材不可繼續使用 |
| 導熱係數三個常見誤讀 | 誤讀 | 正確理解 |
|---|---|---|
| 數字愈大,溫度一定愈低 | 只看標稱導熱係數選購 | 介面總熱阻由膏體本身熱阻與兩個接觸面的接觸熱阻組成,薄層下接觸熱阻往往佔主導 |
| 所有廠方數字可用同一把尺比較 | 跨品牌直接排名 | 測試方法、壓力、厚度、溫度、表面粗糙度皆會影響結果,Noctua 公開解釋不公布單一導熱係數,ARCTIC 的規格表亦不給出單一數字 |
| 實驗室有效導熱係數等於包裝數字 | 把體材料數字當成已安裝介面表現 | 體材料與已安裝介面是兩種量度對象,實際薄層下的有效數值往往較低 |
液態金屬:性能背後是化學風險
不少用家會問:液態金屬是否適合所有筆電?答案是否定的。液態金屬只適用於已確認為銅或鎳鍍銅底座,且有完整圍欄與絕緣防護的原廠或專業設計。通勤震動與反覆熱循環會加劇遷移,筆電移動使用場景風險更高。
不少用家會問:液態金屬為什麼絕對不能接觸鋁?因為鎵對鋁反應極強,Indium Corporation 指出鎵可在室溫數小時內腐蝕穿薄鋁箔,高溫下更快;Thermal Grizzly 同樣明令不得接觸鋁。銅表面可形成 CuGa2,鎳鍍銅表面形成 NiGa5 且反應層較薄,廠方建議鎳鍍銅為較穩定的長期接觸面。
| 液態金屬風險 | 機制 | 後果 |
|---|---|---|
| 鋁腐蝕 | 鎵與鋁發生強烈反應 | 薄鋁箔可在室溫數小時內被腐蝕穿,高溫下更快 |
| 合金化 | 與銅生成 CuGa2,與鍍鎳銅生成 NiGa5 反應層 | 接觸面性質改變,長期表現與初期不同 |
| 遷移 | 室溫已為液體,流動與遷移風險高 | 外溢一滴已可造成短路 |
| 導電短路 | 液態金屬導電 | 無防護下用於裸露電路附近可造成短路 |
| 液態金屬適用與禁忌 | 情況 | 判斷 |
|---|---|---|
| 已確認銅或鎳鍍銅底座,加完整圍欄與絕緣防護 | 可考慮的專業設計 | 須由設計決定,不可自行推斷 |
| 底座為鋁或材質不明 | 絕對禁忌 | 一律不應考慮 |
| 周圍保護不足、裸露電路附近 | 絕對禁忌 | 外溢風險不可接受 |
| 通勤震動頻繁、經常移動使用 | 風險加劇 | 遷移風險高於固定擺放的機器 |
相變墊:固、軟、固循環針對泵出
不少用家會問:相變墊和傳統散熱膏有什麼分別?相變材料在室溫為固態薄片,受熱後軟化或熔化再填充微隙,冷卻後重新固化,令每一次循環結束後材料位置相對固定,因此較抗泵出與乾化。傳統散熱膏則在整個使用溫度範圍內保持膏狀,位置較易在循環中移動。
不少用家會問:相變墊需要經過 burn-in 嗎?相變墊需要達到相變溫度完成成型。Honeywell PTM7950 的相關資料記載,相變溫度區間在不同來源為約 45 至約 52 度,建議以至少 60 度維持一段時間以達最小 bondline,最小 bondline 約 17 至 20 微米。從未達到相變溫度的低功耗使用情境,成型不完整,初期熱阻偏高。
| 相變墊要點 | 內容 | 注意事項 |
|---|---|---|
| 形態 | 室溫固態薄片,原片厚度常見 0.25 毫米,另有 0.2 毫米版本 | 須核對真品規格,不可以非原廠厚度冒充 |
| 相變溫度 | 約 45 至約 52 度,完整相變約需整片達到約 50 度 | 低功耗情境可能長期達不到相變溫度 |
| 建議夾持壓力 | 約 30 至 40 psi | 壓力不足會影響成型與 bondline |
| 最小 bondline | 約 17 至 20 微米,典型低於 50 微米 | 厚度錯誤會改變 bondline |
| 可靠性測試條件 | 廠方可靠性資料提及 150 度烘烤 1,000 小時與熱循環 1,000 次後仍維持低熱阻抗 | 屬於廠方測試條件,不是日常使用壽命保證 |
導熱墊:厚度錯,散熱器會被頂起
不少用家會問:導熱墊選錯厚度會有什麼後果?導熱墊適用於記憶體、供電元件、晶片組等有較大間隙、高度不一的元件,不適合直接取代處理器與顯示晶片的薄膏層。過厚會把散熱器頂起,令處理器與顯示晶片介面失去接觸;過薄則填不滿間隙,局部懸空。
| 導熱墊參數 | 內容 | 選材注意 |
|---|---|---|
| 硬度 | 以 Shore OO 量度,常見範圍約 15 至 80 Shore OO | 過硬墊片在低壓下貼合不足,過軟墊片在高壓下易被過度壓薄或擠出 |
| 厚度 | 常見 0.5 至 5.0 毫米,須預留壓縮量 | 必須與原廠厚度一致,硬度與壓縮率須與間隙、壓力一併考慮 |
| 耐久性 | 較穩定、不乾化、不泵出 | 可永久壓縮變形,邊緣硬化、與表面貼合變差 |
| 導電性 | 一般為電絕緣 | 須以個別數據表為準 |
石墨片:面內數字不是穿透數字
不少用家會問:石墨片的導熱係數為什麼不能只看面內數值?因為石墨的層狀碳結構令面內與穿透方向的導熱能力差異極大:面內導熱係數可達數百至逾千 W/m·K 級別,但穿透厚度方向則低得多,常低於 20 W/m·K。處理器與顯示晶片介面需要的是穿透方向的傳熱,不是面內擴散,以面內數字冒充穿透性能作選購依據是誤讀。
不少用家會問:石墨片導電會帶來什麼風險?技術資料明確指出石墨具導電性,觸及裸露導體、電池極耳或天線走線可造成短路或改變接地與射頻特性。石墨片柔韌但脆,邊緣易磨損、分層、產生碎屑;不流動、不乾化、可重用只限於未受損的前提下。
| 石墨片誤讀與事實 | 誤讀 | 事實 |
|---|---|---|
| 面內數字等於介面表現 | 以數百至逾千的數字預期溫度大幅下降 | 介面需要穿透方向傳熱,該方向數值低得多 |
| 石墨片可以隨意裁剪擺放 | 邊緣破損仍可繼續使用 | 邊緣破損、有碎屑的片材不可繼續使用,對位偏移會造成熱點 |
| 石墨片絕緣 | 可觸及裸露電路 | 石墨導電,無絕緣隔離下令其觸及裸露導體可造成短路 |
塗法與貼合厚度:覆蓋率比圖案名稱重要
不少用家會問:點塗、十字和刮平三種塗法有什麼分別?以下描述的是膏體在壓力下的鋪展原理,不是操作手冊。任何塗法最終都要回答同一個問題:在扣具壓力下,膏體能否形成一層完整、連續、夠薄且無大氣泡的膜。
| 塗法 | 原理 | 覆蓋傾向 | 氣泡風險 | 主要缺點 |
|---|---|---|---|---|
| 中央點塗 | 單一中心膏點,靠扣具壓力由中心向外放射鋪展 | 中心最厚,向外漸薄,小型晶片覆蓋較完整,大型晶片邊角可能不足 | 較低,膏體由單點向外推,空氣較易被推出 | 中心偏厚會增加局部熱阻,大型晶片邊角缺膏風險 |
| 十字與 X 形 | 兩條對角線在中心交匯,膏體起點已較接近四角 | 大型晶片覆蓋較佳,邊角到達率較點塗高 | 較低,線條之間仍有向外推的路徑 | 線端過近邊緣會外溢,中心交匯處偏厚 |
| 直線與多線 | 一條或多條平行線,沿線向兩側鋪展 | 較均勻的厚度分佈,適合長方形晶片 | 低至中,線條須連續、均勻,斷續線條會困氣 | 線端外溢風險,線條間距不均會造成厚薄不一 |
| 多點 | 中心一點加四周多點,預先分佈膏體 | 覆蓋較全面,邊角到達率較高 | 中至高,多點交匯處可能困住空氣 | 用量控制較難,總量過多會外溢 |
| 刮平與預塗膜 | 以刮刀或預塗膜預先形成均勻薄層,覆蓋整個接觸面 | 理論上最均勻,厚度可預先控制 | 取決於刮平手法,來回塗抹、刮刀不平、膏體過乾皆可困氣 | 刮平過程最易引入氣泡與厚度不均,部分高黏度產品廠方明言不宜刮平 |
不少用家會問:塗得愈多散熱膏,散熱效果是否愈好?答案是否定的。bondline 厚度愈大,熱阻愈大;而 bondline 厚度由兩面平整度、TIM 厚度與扣具夾緊力共同決定。塗太多增厚熱阻,塗太少或覆蓋不均、氣泡、壓力不均、舊料殘留、氧化膜未處理,都可令重塗後更差。
不少用家會問:什麼是 bondline 厚度?bondline 厚度是指夾在晶片與散熱器之間的 TIM 層最終厚度。熱阻由兩面平整度、TIM 厚度與扣具夾緊力共同決定,因此 bondline 不是膏體本身的厚度標示,而是安裝完成後的實際層厚。相變墊的最小 bondline 約 17 至 20 微米,典型低於 50 微米;傳統膏體的 bondline 則視乎塗量、黏度與壓力而定,沒有一個適用所有機種的單一數值。
| bondline 與熱阻的關係 | 情況 | 影響 |
|---|---|---|
| bondline 過厚 | 膏體本身熱阻隨厚度增加 | 整體介面熱阻上升,溫度上移 |
| bondline 過薄至失去骨架 | 填料近乎二維排列,失去三維骨架支撐 | 在負載與溫度循環下結構很快進一步失穩,更易裂 |
| bondline 不均勻 | 局部厚、局部薄,壓力分佈不均 | 薄處先失效,厚處熱阻偏高,熱點漂移 |
| 殘留舊料墊高 bondline | 舊膏或氧化膜未處理 | 新膏層在同一位置出現貼合不良 |
| 壓力問題 | 機制 | 現場表現 |
|---|---|---|
| 壓力不足 | 膏層在循環中容易滑移,貼合不足 | 初期貼合尚可,循環次數增加後溫度逐步漂移 |
| 壓力不均 | 局部層厚不一,薄處先失效 | 溫度時好時壞,熱點位置不固定 |
| 墊片過厚頂起散熱器 | 處理器介面失去接觸 | 即使膏體全新,溫度仍然偏高 |
| 表面不平整 | 局部壓力與層厚不一 | 泵出由最薄弱的邊緣先開始 |
分層排除:先證明問題真的在 TIM 層
TIM 層不能做的事,同樣重要:不能修正翹曲的冷板、鬆脫的扣具、過厚的導熱墊把散熱器頂起;不能代替風道與排氣,不能把被塵堵塞的散熱鰭片變回暢通;不能修正錯誤的功耗設定或風扇曲線;不能憑空提高散熱模組本身的散熱上限。因此溫度上升時,第一個問題不應是換哪種膏最好,而是熱阻上升的位置是否真的在 TIM 層。
| 分層排除七步 | 做什麼 | 判斷重點 |
|---|---|---|
| 第一步,固定條件記錄 | 固定室溫、電源模式與負載程式,記錄閒置與高負載溫度 | 沒有固定條件的溫度數字無法比較 |
| 第二步,觀察溫度曲線形狀 | 看溫度是平滑上移、突然跳升,還是不規則跳動 | 平滑上移偏向整體熱阻上升,突然跳升偏向乾燒或接觸突變,不規則跳動偏向裂紋或接觸不穩 |
| 第三步,對照風扇表現 | 留意風扇轉速、噪音與出風溫度是否同步變化 | 風扇異常時,出風與轉速會先出現變化,詳情可向檢測服務查詢,相關收費參考亦可一併了解 |
| 第四步,對照熱管與鰭片 | 留意鰭片溫度分佈與出風溫度是否合理 | 鰭片不熱而晶片極熱,偏向熱量搬不過去;鰭片極熱而出風弱,偏向熱量排不出去 |
| 第五步,對照感測器讀數 | 比較不同感測點的讀數是否互相矛盾 | 單一感測點異常而其他讀數正常時,須先懷疑感測或讀數環節 |
| 第六步,觀察時間模式 | 記錄問題是開機即出現、使用一段時間後出現,還是間歇出現 | 開機即出現偏向接觸或安裝問題,漸進出現偏向老化,間歇出現偏向接觸不穩或裂紋 |
| 第七步,綜合判斷才決定處理方向 | 把以上六步結果放在一起,才決定是否針對 TIM 層處理 | 單一症狀不足以定論,換膏亦不能修正風扇、熱管或感測器問題 |
不少用家會問:怎樣分辨溫度問題是來自 TIM 層還是熱管?熱管失效的典型線索是熱量搬不過去:晶片極熱而鰭片相對不熱,或鰭片尾段異常冰冷;TIM 失效則是介面熱阻上升,熱量進入散熱器的效率下降,但熱管本身的搬運能力未必受損。兩種情況的溫度曲線形狀亦有分別,熱管乾燒往往表現為突然跳升,TIM 老化則多為漸進漂移。
| 對照表:TIM 與其他環節 | TIM 層失效 | 風扇環節 | 熱管環節 | 感測器環節 |
|---|---|---|---|---|
| 典型溫度曲線 | 漸進上移,降頻提早 | 轉速或出風先異常,溫度隨後上升 | 突然跳升或鰭片尾段異常冰冷 | 單一讀數異常,其他讀數未必同步 |
| 關鍵線索 | 負載前後溫差擴大,曲線不穩定 | 噪音、轉速、出風溫度同步變化 | 熱量搬不過去,鰭片溫度分佈異常 | 讀數互相矛盾 |
| 換 TIM 是否有效 | 視乎是否真的在 TIM 層 | 無效 | 無效 | 無效 |
香港情境:潮濕、通勤與溫度循環三重疊加
不少用家會問:香港潮濕天氣會如何影響 TIM 層?香港天文台 1991 至 2020 年平均相對濕度為 78%,高濕度環境曾被證實會改變散熱膏層熱阻,具體影響取決於填料與樹脂系統對水分的反應,不能一概說潮濕一定令膏變差,也不能說潮濕一定無影響。潮濕亦會加速接觸表面的氧化與污染,令新膏的潤濕與貼合變差。
不少用家會問:通勤震動和溫度循環會加速 TIM 失效嗎?答案是會,而且是三重疊加。每日通勤震動會令介面承受額外機械擾動,對液態金屬這類可流動材料而言,遷移風險更高;冷氣房與戶外之間的溫度循環,令晶片、散熱器與扣具反覆膨脹收縮,放大泵出的剪切位移;高濕度則影響膏體與接觸表面的化學穩定性。三者同時存在時,選材應優先考慮抗泵出、抗分離的結構,例如高黏度膏體或相變材料,而不是只追最高標稱數字。
| 香港情境因素 | 作用機制 | 選材與判斷啟示 |
|---|---|---|
| 高濕度,年平均相對濕度 78% | 可改變膏層熱阻,加速表面氧化與污染 | 方向與幅度因配方而異,須以溫度曲線為準,不憑天氣推斷 |
| 通勤震動 | 介面承受額外機械擾動 | 可流動材料的遷移風險更高,石墨片對位偏移風險亦上升 |
| 冷氣房與戶外溫度循環 | 反覆膨脹收縮,放大剪切位移 | 泵出與龜裂風險上升,溫度記錄必須固定室溫與負載條件 |
| 長時間高負載與閒置切換 | 循環次數多、幅度大 | 漸進漂移比單次高溫更能反映 TIM 老化 |
常見誤診與陷阱:重塗後更差的六個原因
不少用家會問:重塗散熱膏後溫度反而更高,可能是什麼原因?以下六個原因都與 TIM 層本身有關,而且經常同時出現。
| 重塗後更差的原因 | 機制 | 如何避免誤判 |
|---|---|---|
| 塗太多 | bondline 增厚,熱阻上升 | 用量邏輯是剛好填滿微隙,不是愈多愈保險 |
| 塗太少或覆蓋不均 | 邊角缺膏,中央熱點失去覆蓋 | 覆蓋率比圖案名稱重要 |
| 氣泡困在層內 | 空氣導熱極差,局部熱阻急升 | 氣泡是熱阻,不是小瑕疵 |
| 壓力不均 | 局部層厚不一,薄處先失效 | 單靠擰緊並不能解決不均勻問題 |
| 舊膏未清乾淨 | 殘留物墊高 bondline | 新膏層在同一位置出現貼合不良 |
| 接觸面氧化膜未處理 | 表面能量改變,新料無法潤濕 | 換完即刻好少少,之後又打回原形 |
整、換、升級決策框架
| 情況 | 決策方向 | 理由 |
|---|---|---|
| 溫度曲線漸進上移,分層排除指向 TIM 層,膏體已乾化或泵出 | 更換同類型膏體或改用相變材料 | 針對已確認的失效機制處理 |
| 膏體反覆泵出,機種熱循環頻繁,扣具壓力足夠 | 考慮相變材料 | 相變材料冷卻時重新固化,位置相對固定,較抗泵出 |
| 希望減少重塗次數,機種為文書機或特定超薄設計 | 考慮石墨片,但須由設計決定 | 石墨片不乾化、不泵出,但導電且對平整度要求高 |
| 間隙較大、高度不一的元件,例如記憶體與供電元件 | 使用正確厚度的導熱墊 | 膏體不能填補大間隙,錯誤厚度會頂起散熱器或局部懸空 |
| 底座為鋁或材質不明,或周圍保護不足 | 一律不考慮液態金屬 | 鋁腐蝕與導電短路風險不可接受 |
| 分層排除指向風扇、熱管或感測器 | 先處理該環節,不換 TIM | 換 TIM 不能修正其他環節的問題 |
| 機種老舊、扣具或底座已有變形 | 以檢測結果為準,不預設升級有效 | 變形會令壓力與層厚不均,單換材料未必改善 |
送修前可以記錄的資料
讀者不應自行處理內部 TIM 層,但可以記錄以下資料,協助專業人員分層判斷:閒置與高負載時的溫度讀數、風扇噪音與出風感覺的變化、問題是開機即出現還是使用一段時間後出現、溫度是平滑上升還是突然跳升、最近使用環境有否重大改變(例如由冷氣房長時間轉到戶外使用)。記錄時應固定電源模式與負載程式,否則不同條件下的數字無法比較。如需安排檢測,可參考檢測服務;收費結構可參考收費參考。
黏度、填料與耐久性的三角關係
黏度、填料與耐久性三者互相牽制,不能只取其一。高黏度較抗泵出、較抗滲漏,但鋪展較困難,對扣具壓力與表面平整度要求較高;低壓結構下可能出現覆蓋不足。低黏度鋪展容易、初期貼合佳,但熱循環下較易被擠移與分離。填料粒徑愈大,最小 bondline 愈受限制;粒徑細可做到更薄層,但填充率與黏度需平衡,過度填充會令膏體變乾、變脆。載體穩定性同樣關鍵:低滲出配方與觸變性設計的目的,都是令填料與載體在長期受熱受壓下保持均勻,而不是分離。因此所謂高性能膏體,必須同時回答三個問題:初期熱阻如何、循環一千次之後熱阻如何、以及在該機種的扣具壓力下能否形成完整薄膜。只回答第一個問題的比較,都是不完整的比較。
選材決策樹:按機種與使用模式選擇
文書機的首要考慮是穩定與低風險:傳統矽脂膏或碳基膏已足夠,重點是覆蓋完整與壓力均勻,而不是追逐最高標稱數字。遊戲機的首要考慮是熱循環耐久性:若膏體反覆泵出,宜考慮相變材料;若機種功耗高但使用環境固定、扣具壓力足夠,高性能膏體亦可接受,但須接受其耐久性未必等同傳統膏體。超薄機的首要考慮是 bondline 與壓力上限:裸晶直接接觸、扣具行程短,選材必須以該機種的原廠厚度與壓力條件為準,任何以錯誤厚度取代原廠墊片或相變片的做法,都會改變 bondline。舊機的首要考慮是底座與扣具狀態:若底座已有變形或扣具彈性下降,單換材料未必改善,須以檢測結果為準。任何機種都有一條不可逾越的紅線:底座為鋁或材質不明、周圍保護不足,一律不考慮液態金屬;石墨片觸及裸露導體的設計,一律不考慮。
結語
TIM 層失效很少是單一原因:乾化改變組成,泵出改變位置,龜裂打開空氣通道,相分離令油與粉分道揚鑣,氧化令新料無法潤濕,壓力與厚度則決定整層的熱阻起點。液態金屬、相變墊、導熱墊與石墨片各有適用情境與絕對禁忌,沒有一種材料適合所有機種。最穩妥的判斷次序,永遠是先固定條件記錄溫度曲線,再分層排除風扇、熱管與感測器,最後才針對 TIM 層本身作決定。若對檢測安排或收費有疑問,可參考檢測服務與收費參考,並以檢測後書面報價為準。
店舖資料:沙田石門達利廣場 1209 室,電話 +852 2186 8010,WhatsApp +852 6558 6806,營業時間 12:00–19:00。
若機器已出現上述症狀,建議先記錄溫度曲線,再向檢測服務查詢,並參考收費參考了解收費結構。
免責聲明:本文內容僅供參考,實際情況須以專業檢測結果為準;不同機種的結構與原廠規格各有不同,處理方式應以檢測後書面報價與專業建議為準。